W produkcji konstrukcji metalowych niezawodność opiera się na zastosowaniu certyfikowanych elementów złącznych, takich jak śruby o wysokiej klasie wytrzymałości (np. 8.8, 10.9), specjalistyczne nity strukturalne oraz wkręty samogwintujące. Odpowiedni dobór komponentów ze stali węglowej, stopowej czy kwasoodpornej (A4) determinuje nośność i odporność antykorozyjną całego szkieletu. Poniższe zestawienie prezentuje parametry i zastosowania poszczególnych mocowań w przemyśle metalowym.
Rodzaje elementów złącznych
Konstrukcje metalowe wymagają stosowania połączeń rozłącznych (śruby, wkręty) oraz nierozłącznych (nity), dobieranych na podstawie precyzyjnej analizy sił ścinających i rozciągających. Asortyment montażowy obejmuje dziesiątki tysięcy specjalistycznych wyrobów dostosowanych do rygorystycznych wymogów technologicznych. Polscy producenci, tacy jak Marcopol Sp. z o.o. Producent Śrub, dostarczają na rynek europejski ponad 30 000 wariantów produktów spełniających surowe normy PN, EN i ISO. Przy projektowaniu hal magazynowych czy mostów inżynierowie dobierają komponenty pod kątem twardości materiału, odporności na czynniki atmosferyczne (zabezpieczenia cynkowe, powłoki płatkowe) oraz konieczności ewentualnego demontażu układu w przyszłości. Zastosowanie odpowiednio dopasowanego detalu pozwala równomiernie rozprowadzić naprężenia strukturalne, minimalizując ryzyko odkształceń plastycznych materiału bazowego. Przemysł maszynowy i budowlany wykorzystuje stal węglową, stal stopową i metale kolorowe, precyzyjnie dostosowując typ mocowania do dynamiki obciążeń układu, specyfiki otoczenia oraz przewidywanego cyklu życia gotowego wyrobu.
Śruby w konstrukcjach stalowych
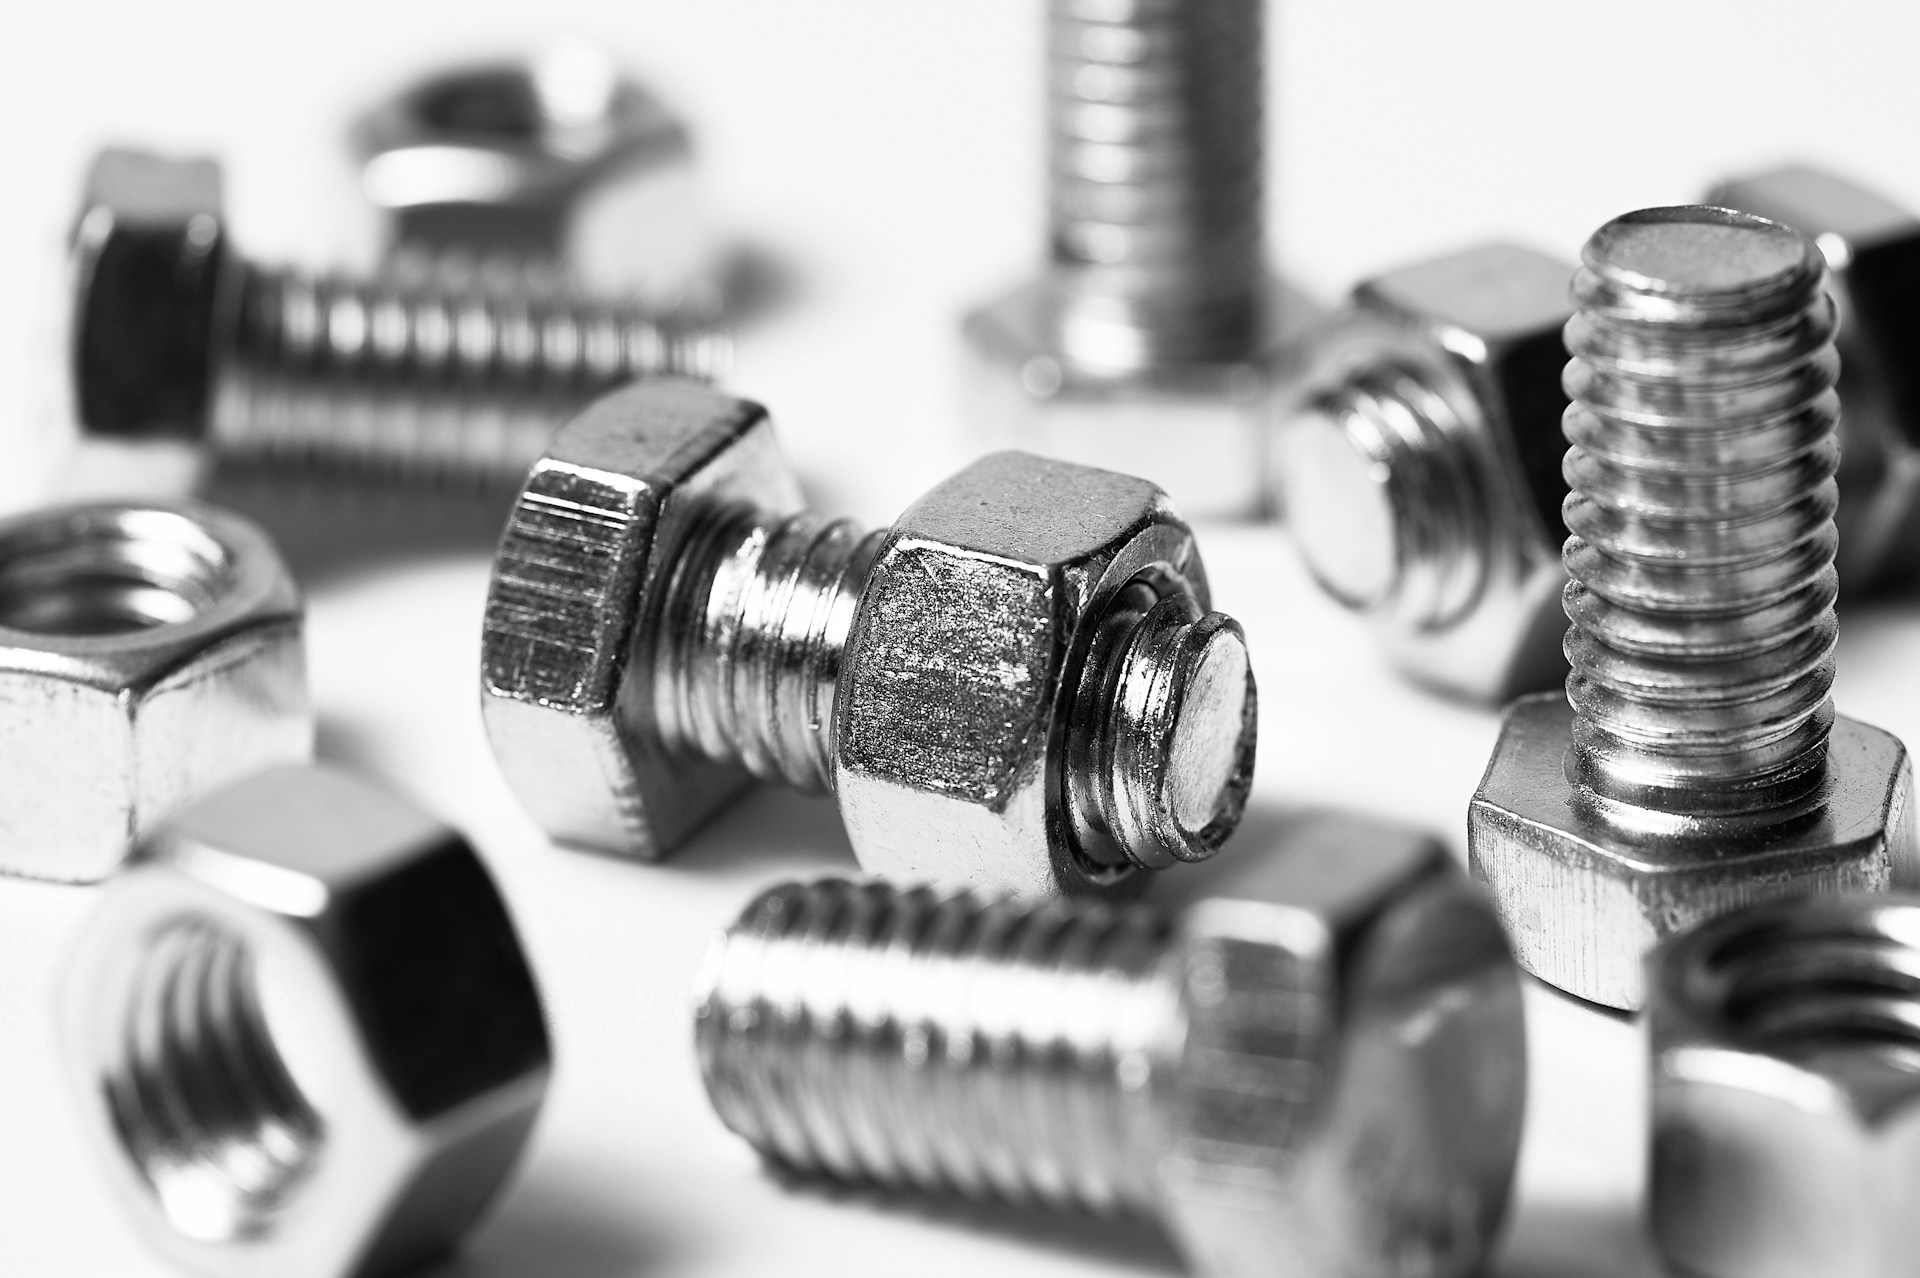
Śruby wysokiej wytrzymałości (od klasy 8.8 wzwyż) przenoszą główne obciążenia statyczne i dynamiczne w podstawowych węzłach nośnych konstrukcji stalowych. Stabilność spajanej struktury zależy bezpośrednio od parametrów naciętego gwintu, dopasowanej nakrętki oraz podkładki HV, która zabezpiecza powierzchnię materiału przed wciskaniem się łba śruby i zapewnia prawidłowy rozkład sił w połączeniu sprężanym. Montaż tych mocowań narzuca użycie certyfikowanych kluczy dynamometrycznych do uzyskania ściśle określonego naprężenia wstępnego, niezbędnego w połączeniach ciernych. W miejscach silnie narażonych na działanie warunków atmosferycznych i środowiska agresywnego, inżynierowie stosują komponenty ze stali nierdzewnej (A2, A4) lub stali węglowej pokrytej warstwą cynku (galwanicznego, ogniowego) bądź powłoką lamelarną Dacromet. Zapewnia to całkowitą barierę przed procesem utleniania, gwarantując wieloletnią, bezpieczną eksploatację szkieletów nośnych, suwnic i kratownic. Optymalna geometria łba sześciokątnego umożliwia pewne przenoszenie momentu obrotowego podczas zmechanizowanego procesu dokręcania.
Nity jako elementy złączne
Nity tworzą nierozłączne i wysoce stabilne połączenia, całkowicie odporne na luzowanie pod wpływem silnych wibracji i drgań maszynowych. Technologia nitowania sprawdza się tam, gdzie tradycyjny gwint ulega błyskawicznej degradacji zmęczeniowej – w produkcji poszyć, taboru kolejowego, maszyn rolniczych i lekkich konstrukcji aluminiowych. Sam proces montażu polega na aplikacji siły ściskającej, wywołującej plastyczne odkształcenie trzonu, co gwarantuje pełne wypełnienie otworu i ścisłe dociśnięcie łączonych blach grubych lub cienkościennych. Inżynierowie poszukujący optymalnych rozwiązań dla specyficznych projektów często sprawdzają rodzaje nitów i ich zastosowanie, analizując specyfikację wariantów zrywalnych, strukturalnych czy rurkowych. Odpowiednio dobrany stop, z którego wykonany jest nit, zapewnia doskonałą współpracę z łączonym materiałem, niwelując ryzyko powstania ogniwa galwanicznego pomiędzy odmiennymi metalami. Konstrukcja zyskuje dzięki temu wyjątkową nośność przy obciążeniach zmiennych.
Wkręty i ich zastosowanie
Wkręty samowiercące znacznie skracają czas montażu lekkich konstrukcji stalowych, pozwalając na całkowite pominięcie etapu wcześniejszego nawiercania profilu (wkręty samogwintujące wymagają wykonania otworu wstępnego, w którym same formują gwint). Komponenty te posiadają precyzyjnie ukształtowane ostrze wiercące, zdolne do przebijania blach i profili o łącznej grubości dochodzącej do 12–15 mm w jednej operacji roboczej. Detale te znajdują masowe zastosowanie przy montażu przemysłowych płyt warstwowych, poszyć dachowych oraz stelaży pod obudowy maszyn. Produkowane z utwardzanej powierzchniowo stali węglowej lub bimetalu (połączenie stali nierdzewnej ze stalą węglową w części roboczej), osiągają ekstremalną twardość ostrza tnącego. Powłoki antykorozyjne, takie jak ocynk płatkowy SQ, chronią strukturę przed degradacją pod wpływem wód opadowych i kondensatu. Wyprofilowany łeb sześciokątny z podkładką z gumy EPDM hermetyzuje punkt montażu, uniemożliwiając penetrację wody do wnętrza hali.
Wytrzymałość i wydajność elementów złącznych
Nośność każdego połączenia wynika z fizykochemicznych właściwości użytego materiału oraz prawidłowego dopasowania klasy wytrzymałościowej do wyliczonych sił granicznych. Parametry mechaniczne śrub i nakrętek regulują międzynarodowe normy ISO, określające precyzyjnie granicę plastyczności oraz wytrzymałość na rozciąganie (np. w klasie 10.9 osiągają odpowiednio 900 MPa i 1000 MPa). Projektowanie stabilnych hal stalowych, mostów drogowych czy ciężkich maszyn wymusza przeprowadzenie kalkulacji sił tnących, rozciągających oraz momentów skręcających, działających punktowo na węzeł montażowy. Stabilność struktury narzuca uwzględnienie trudnych warunków pracy: skrajnych amplitud temperatur, zapylenia zanieczyszczeniami stałymi czy obecności roztworów chemicznych. Optymalizacja procesów obróbki cieplnej, obejmująca hartowanie i odpuszczanie, nadaje stali stopowej jednolitą strukturę metalograficzną, odporną na pękanie. Ochronę przed degradacją środowiskową gwarantuje pasywacja, cynkowanie ogniowe lub nakładanie zaawansowanych powłok lamelarnych (Geomet, Dacromet), drastycznie wydłużających żywotność eksploatacyjną mocowania.
Analiza wytrzymałości śrub
Wytrzymałość złącza śrubowego bazuje na przekroju czynnym naciętego gwintu oraz wartości naprężenia rozciągającego wygenerowanego podczas prawidłowo przeprowadzonego montażu. Inżynierowie badają odporność na ścinanie i zrywanie za pomocą testów w parkach maszynowych, precyzyjnie określając siłę niszczącą element próbny. Analiza zachowania układu nośnego zakłada bezwzględną współpracę śruby, dedykowanej nakrętki oraz podkładki hartowanej, zapobiegającej odkształceniom powierzchni dociskowej w cienkich profilach zimnogiętych. Prawidłowo zaaplikowany moment obrotowy zapobiega poluzowaniu gwintu pod wpływem długotrwałych drgań harmonicznych. Systemy złączne pracujące w środowisku agresywnym chemicznie produkuje się ze stali kwasoodpornej (A4), zawierającej stabilizujący dodatek molibdenu. Taka kompozycja stopu zapewnia niewrażliwość na niszczące działanie chlorków, kwasów i silnego zasolenia, zdając egzamin w aplikacjach morskich, zakładach chemicznych oraz w infrastrukturze oczyszczalni ścieków.
Wydajność nitów w różnych aplikacjach
Złącza nitowane utrzymują stałe właściwości mechaniczne mimo wieloletniej ekspozycji układu na wstrząsy, uderzenia i drgania o zmiennej amplitudzie. Tego typu mocowania oferują najwyższą stabilność w konstrukcjach cienkościennych, przemyśle lotniczym oraz przy seryjnym montażu nadwozi pojazdów dostawczych i ciężarowych. Aplikacja nitów zrywalnych lub wysoce wytrzymałych nitów strukturalnych ułatwia łączenie skrajnie różnorodnych materiałów – od stopów aluminium, przez stal konstrukcyjną, aż po twarde tworzywa sztuczne i kompozyty – bez stwarzania ryzyka mikropęknięć w strukturze bazowej. Proces osadzania powoduje kontrolowane spęcznienie materiału trzpienia, hermetycznie wypełniając luz montażowy. Eliminuje to mikroruchy pomiędzy spajanymi arkuszami, całkowicie zapobiegając zjawisku frettingu (zużycia ciernego kontaktowego). Prawidłowy dobór materiału nitu do podłoża (np. nitów aluminiowych do blach aluminiowych) lub zastosowanie przekładek izolacyjnych chroni złącze przed powstawaniem ogniwa galwanicznego i korozją w środowisku o wysokiej wilgotności.
Porównanie wkrętów i śrub
Zastosowanie śrub wymusza obustronny dostęp do otworu i zastosowanie kontrującej nakrętki, podczas gdy wkręty mocują materiał jednostronnie w nagwintowanym przez siebie gnieździe roboczym. Oba rozwiązania techniczne realizują inną funkcję nośną na placu budowy i w parku maszynowym, determinując metodykę pracy zespołów montażowych. Konstrukcyjne zestawienie cech i przeznaczenia obu komponentów prezentuje się w następujący sposób:
- Wkręty: Posiadają zdolność do samodzielnego wiercenia i bezwiórowego gwintowania gniazda w profilach cienkościennych, aluminium oraz drewnie. Pozwalają na natychmiastowy montaż poszyć dachowych i ściennych operując wyłącznie z jednej strony przegrody budowlanej, znacząco obniżając koszty robocizny i czas trwania inwestycji.
- Śruby: Służą do bezpośredniego przenoszenia potężnych obciążeń statycznych w grubych, masywnych elementach stalowych (dwuteowniki, ceowniki, blachownice). Wymagają wcześniejszego przygotowania, nawiercenia i kalibracji otworu przelotowego oraz użycia nakrętki po przeciwległej stronie osi montażu. Gwarantują najwyższą możliwą nośność przy obciążeniach na ścinanie i rozciąganie.