Problemy z odklejeniem odlewu biorą się najczęściej z tego, że żywica trafia na powierzchnię o zbyt wysokiej energii powierzchniowej albo na materiał porowaty bez rozdzielacza. Skutek jest prosty: forma zostaje zniszczona, detal pęka przy wyjmowaniu, a kilka godzin pracy ląduje w koszu.
Przy pracy z odlewami, blatami czy małymi formami nie chodzi o teorię, tylko o to, co naprawdę działa na stole roboczym. Najważniejsza wartość tej listy to szybkie rozróżnienie materiałów, do których żywica epoksydowa nie przywiera praktycznie wcale, od tych, które tylko sprawiają takie wrażenie. Jeśli celem jest czyste wyjęcie odlewu bez szarpania i bez uszkodzenia krawędzi, trzeba znać konkretne tworzywa, taśmy i powłoki rozdzielające. Poniżej znajduje się praktyczna odpowiedź na pytanie, do czego nie przywiera żywica epoksydowa, wraz z wyjątkami, które najczęściej psują efekt. Bez zgadywania, za to z materiałami, które da się kupić i sprawdzić od ręki.
Do czego nie przywiera żywica epoksydowa naprawdę, a nie tylko „zwykle”
Żywica epoksydowa nie przywiera trwale do PTFE, polipropylenu i polietylenu o gładkiej powierzchni. To trzy najważniejsze grupy materiałów, od których warto zacząć. W praktyce chodzi o PTFE (czyli teflon), PP i PE-HD lub PE-LD. Te tworzywa mają niską energię powierzchniową, więc epoksyd nie ma się czego dobrze „złapać”.
Najpewniejszy jest PTFE. Arkusze teflonowe o grubości 0,5-2 mm stosuje się tam, gdzie forma ma działać wielokrotnie i bez niespodzianek. Problem jest jeden: cena. Płyta PTFE kosztuje wyraźnie więcej niż zwykły plastik techniczny, więc do prostych odlewów częściej wybiera się PP albo PE.
PP i PE-HD sprawdzają się bardzo dobrze przy płaskich formach, przegrodach i prowizorycznych rantach. Z płyt 3-5 mm można zrobić skrzynkę pod zalewanie blatu, deski lub małego panelu dekoracyjnego. Ważny detal: powierzchnia powinna być gładka i czysta. Zmatowiony, porysowany albo zabrudzony tłuszczem polipropylen działa gorzej.
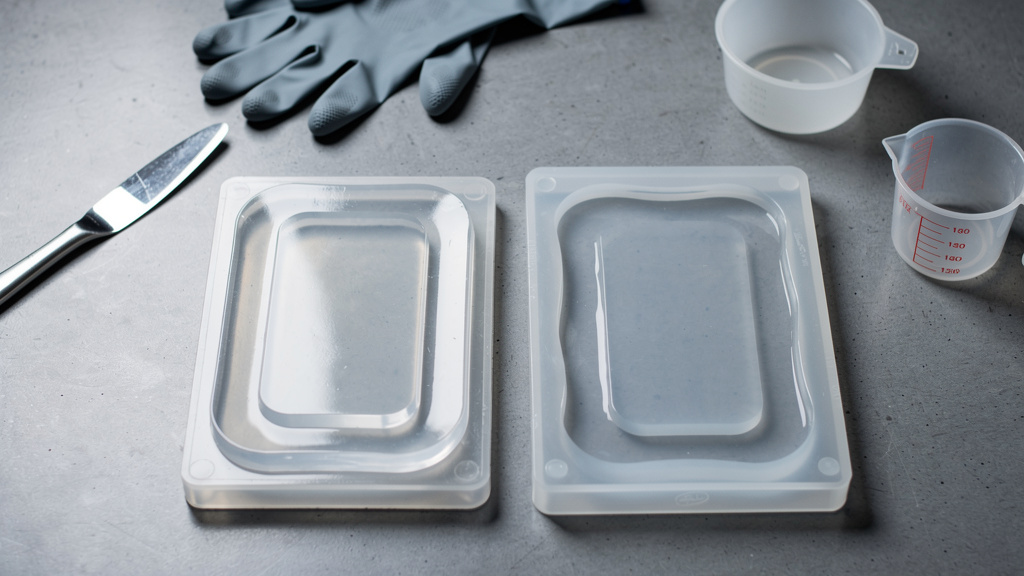
Silikon formierski nie jest „prawie dobry” — jest standardem przy skomplikowanych kształtach. Jeśli detal ma podcięcia, ostre narożniki albo drobny relief, silikon wygrywa z twardymi tworzywami.
Materiały i powierzchnie, które działają najlepiej — tabela do szybkiego wyboru
Przy wyborze podłoża liczą się trzy rzeczy: łatwość oddzielenia, sztywność i powtarzalność. Poniżej zestawienie materiałów używanych najczęściej w warsztacie.
| Materiał | Typowa grubość | Przyczepność żywicy | Zastosowanie | Uwagi praktyczne |
|---|---|---|---|---|
| PTFE (teflon) | 0,5-2 mm | bardzo niska | formy wielokrotnego użytku, przekładki | najpewniejszy, ale drogi |
| PP | 1-5 mm | niska | ścianki form, płyty pod odlewy | tani i łatwo dostępny |
| PE-HD / PE-LD | 0,2-5 mm | niska | folie, płyty, pojemniki | folie łatwo się marszczą |
| Silikon formierski | zależnie od formy | bardzo niska | detale 3D, biżuteria, figurki | najlepszy do złożonych kształtów |
| Taśma BOPP / pakowa | 40-60 µm | niska do umiarkowanej | szybkie zabezpieczenie rantów i blatów | łączenia zostawiają ślady |
Do prostych, płaskich prac najlepiej wybrać PP albo PE-HD, a do skomplikowanych form — silikon. Taki podział oszczędza czas i ogranicza poprawki. Teflon jest świetny, ale nie zawsze opłacalny przy jednorazowym odlewie.
Silikon, folia PE i taśmy — rozwiązania praktyczne do małych prac
Nie każda forma musi być frezowana albo budowana z płyt technicznych. Przy małych projektach bardzo dobrze działają gotowe maty silikonowe, folia polietylenowa i taśmy o śliskiej powierzchni. Najczęściej to właśnie te tanie materiały ratują projekt hobbystyczny.
Silikonowe maty i formy
Maty kuchenne z silikonu platynowego albo formy do odlewów z gumy silikonowej zwykle pozwalają wyjąć epoksyd bez walki. Przy cienkich elementach, na przykład podkładkach lub zakładkach do książek, to jedno z najwygodniejszych rozwiązań. Dobrze sprawdzają się także gotowe formy z marketplace’ów i sklepów typu Resin Planet czy KauPo.
Trzeba uważać na tani silikon niskiej jakości. Jeśli forma jest zbyt miękka i ma cienkie ścianki poniżej 2 mm, łatwo ją odkształcić przy pełnym zalaniu. Sam materiał nie łapie żywicy, ale źle trzyma geometrię.
Folia polietylenowa i worki PE
Folia PE-LD działa dobrze jako warstwa oddzielająca pod płaskim odlewem. Da się nią zabezpieczyć blat roboczy, deskę lub sklejkę pomocniczą. Minus jest prosty: każda fałda odbije się w powierzchni odlewu. Jeśli zależy na idealnie gładkim spodzie, folia musi być napięta albo przyklejona bez pęcherzy.
Taśma pakowa i taśma Teflon Tape
Przezroczysta taśma pakowa z folii BOPP, zwykle o szerokości 48 mm, bywa używana do wyklejania ścianek form. To działa, ale tylko przy prostych powierzchniach. Na łączeniach zostają mikroprogi, które później trzeba szlifować.
Jeszcze lepiej wypada taśma z powłoką PTFE, spotykana jako Teflon Tape lub taśma PTFE do zastosowań technicznych. Jest śliska i odporna, ale mniej powszechna i droższa od zwykłej pakowej.
Do czego żywica epoksydowa przywiera mimo pozorów
Drewno, MDF, sklejka, papier i tkanina zawsze wymagają izolacji albo rozdzielacza. To materiały porowate, więc żywica nie tylko przywiera do powierzchni, ale wręcz wnika w strukturę. Bez zabezpieczenia nie ma mowy o czystym oddzieleniu.
Szczególnie zdradliwy jest MDF. Na pierwszy rzut oka wydaje się równy i gładki, ale po zalaniu chłonie żywicę na krawędziach jak gąbka. Podobnie działa sklejka liściasta i surowa płyta wiórowa. Jeśli z takich materiałów budowana jest forma jednorazowa, trzeba założyć, że po pracy trafi do rozbiórki.
Zaskakująco problematyczne bywa też szkło. Teoretycznie gładkie, praktycznie często łapie żywicę na tyle mocno, że oddzielenie wymaga podważania i ryzykuje pęknięcie detalu. To nie jest dobry materiał „bez niczego” do form odlewniczych. Szkło działa dopiero po użyciu wosku rozdzielającego albo środka typu PVA Release Agent.
Akryl i plexi nie są materiałem pewnym do odlewów bez testu. Część epoksydów odchodzi od PMMA dość łatwo, ale część trzyma zaskakująco mocno, zwłaszcza po dłuższym utwardzaniu w temperaturze powyżej 25°C.
Rozdzielacze: kiedy sam materiał nie wystarcza
Nawet dobra forma potrafi sprawić kłopot, jeśli żywica wpłynie w mikrorysy albo powierzchnia była odtłuszczana niewłaściwym środkiem. Rozdzielacz nie jest dodatkiem „na wszelki wypadek” — przy wielu materiałach jest obowiązkowy.
- Wosk rozdzielający do kompozytów, np. na bazie carnauby — nakłada się zwykle 3-5 cienkich warstw.
- PVA Release Agent — tworzy cienki film, szczególnie przydatny na formach z laminatu i szkle.
- Spraye silikonowe — szybkie, ale nie zawsze dają idealną powierzchnię pod późniejsze klejenie lub lakierowanie.
Przy formach z ABS, PET-G albo wydrukach 3D z PLA rozdzielacz bardzo często decyduje o sukcesie. Sam plastik nie daje takiej pewności jak PP czy PTFE. Do tego warstwy z druku 3D tworzą mechaniczne zakotwienie dla żywicy, więc bez wygładzenia i zabezpieczenia detal potrafi zablokować się na stałe.
Błędy, przez które żywica „przykleja się” do materiału, który teoretycznie miał nie łapać
Najczęstszy błąd to użycie porysowanej, brudnej albo źle dociętej powierzchni z PP lub PE. Sam materiał ma znaczenie, ale stan powierzchni też robi różnicę. Głębokie rysy, kurz i resztki utwardzonej żywicy działają jak kotwy.
Drugi błąd to przegrzanie układu. W grubszych zalewach epoksyd potrafi wejść w silną reakcję egzotermiczną. W zależności od systemu i objętości kubka temperatura masy potrafi przekroczyć 60-90°C. Wtedy cienkie folie się deformują, taśma puszcza klej, a powierzchnia robi się nierówna.
Trzeci błąd to zbyt szybkie rozformowanie. Jeśli producent podaje czas wstępnego utwardzenia 12-24 godziny, nie warto próbować po 6 godzinach „bo już twarde”. W środku detal nadal pracuje, a krawędzie są podatne na odkształcenie i naderwanie.
Jak dobrać podłoże do konkretnej pracy z żywicą epoksydową
Nie ma sensu używać jednego rozwiązania do wszystkiego. Do blatów i dużych płaskich odlewów najlepiej sprawdza się PP lub PE-HD, a do małych form dekoracyjnych — silikon. Taki podział jest prosty i zwykle wystarcza.
- Do podstawek, zakładek, cienkich paneli — mata silikonowa albo płyta PP 2-3 mm.
- Do rantu wokół blatu rzecznego — płyta PP lub PE-HD 3-5 mm plus szczelne łączenia.
- Do biżuterii, figurek, kostek — forma silikonowa, najlepiej z grubszej gumy.
- Do wydruków 3D jako formy — szlifowanie, uszczelnienie i obowiązkowo rozdzielacz.
Jeśli celem jest jednorazowy odlew i szybkie sprzątanie, folia PE lub taśma BOPP bywa wystarczająca. Jeśli forma ma wracać do pracy kilka razy, lepiej od razu wejść w PP, PTFE albo silikon formierski.
Najczęstsze pytania
Czy żywica epoksydowa przywiera do silikonu?
Nie, do dobrej jakości silikonu formierskiego żywica epoksydowa nie przywiera trwale. To właśnie dlatego silikon jest standardem przy formach do biżuterii, figurek i małych odlewów 3D.
Czy żywica epoksydowa przywiera do folii aluminiowej?
Folia aluminiowa nie jest dobrym wyborem jako pewna warstwa rozdzielająca. Żywica zwykle da się od niej oddzielić, ale każda zmarszczka odciska się w powierzchni, a cienka folia łatwo się rwie.
Czy można lać żywicę epoksydową na taśmę pakową?
Tak, na gładką taśmę BOPP często się leje, zwłaszcza przy tymczasowych rantach i małych formach. Trzeba jednak liczyć się z tym, że linie łączeń zostaną odbite na odlewie.
Do jakiego plastiku żywica epoksydowa nie przywiera najlepiej?
Najpewniejsze są PTFE, PP i PE-HD. W praktyce PTFE daje najlepszy efekt, ale przy pracach warsztatowych najczęściej wygrywa PP, bo jest tańszy i łatwiej dostępny.
Dlaczego żywica przykleiła się do formy z plastiku?
Najczęstsze powody to zły rodzaj plastiku, porysowana powierzchnia albo brak rozdzielacza. Problemy pojawiają się też wtedy, gdy forma była z ABS, PLA lub plexi i nie została wcześniej przetestowana na małej próbce.